智能倉儲工業交換機鈑金外殼 高可靠抗振折彎焊接來圖定制源頭工廠解析
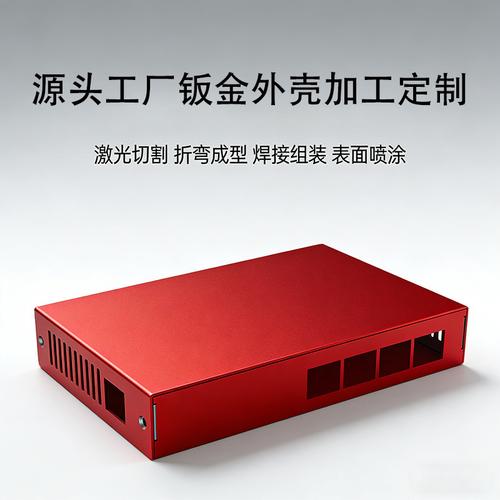
引言
在智能倉儲系統中,工業交換機作為數據通信的核心樞紐,其穩定性和耐用性直接關系到整個倉儲物流的運作效率。面對復雜多變的工業環境——持續振動、溫差變化、粉塵侵襲,交換機的鈑金外殼不僅承擔著保護內部精密元件的重任,更需滿足高可靠、抗振、散熱等多重嚴苛要求。而“來圖定制源頭工廠”模式,正成為智能倉儲設備集成商獲取高品質鈑金外殼的首選路徑。
一、智能倉儲對工業交換機外殼的特殊需求
智能倉儲場景中,AGV小車、堆垛機、輸送線等設備持續運行,產生高頻機械振動。普通商用交換機外殼易因振動導致內部焊點疲勞、螺絲松脫,進而引發網絡中斷。因此,工業交換機鈑金外殼必須具備:
- 高抗振性:通過合理的折彎結構與焊接工藝,提升外殼整體剛性,避免共振損壞。
- 高可靠性:防護等級通常需達到IP40以上,防塵防潮,適應-40℃~75℃寬溫環境。
- 高效散熱:利用鈑金表面增大散熱面積,或設計通風孔道,保障交換機長時間滿負荷運行。
- 精準適配:針對不同型號的交換機主板、端口布局,實現孔位、尺寸的精準匹配。
二、鈑金外殼核心工藝:折彎與焊接如何保障抗振性
2.1 折彎工藝
折彎是賦予鈑金外殼立體結構的關鍵步驟。優質的折彎工藝能:
- 增強剛性:通過增加折彎邊、加強筋,顯著提升外殼的抗彎扭能力。
- 減少拼接:一體折彎成型可減少零件數量,消除潛在松動點。
- 保證精度:采用數控折彎機,角度誤差控制在±0.5°以內,確保裝配嚴絲合縫。
2.2 焊接工藝
焊接將折彎后的部件牢固連接。針對工業交換機的抗振需求,焊接需滿足GB/T 3323標準,關鍵點包括:
- 連續焊接與段焊結合:受力部位采用連續焊,非受力區輔以段焊,兼顧強度與熱變形控制。
- 滿焊與打磨:焊接后通過打磨消除應力集中,避免振動裂紋。
- 工裝夾具定位:使用專用夾具固定焊接件,防止變形并保證批次一致性。
2.3 來圖定制:從設計到成品的源頭工廠優勢
“來圖定制”意味著客戶提供CAD/PDF圖紙或樣品,工廠負責從下料、折彎、焊接、表面處理到組裝的完整制造。源頭工廠的核心價值在于:
- 深度工藝協同:工程師可對圖紙進行可制造性分析,優化折彎順序與焊接位置,提升抗振性能。
- 材料與配件自控:選用優質冷軋鋼板、鍍鋅板或不銹鋼,源頭采購降低成本。
- 快速打樣與量產:通常3-7天完成樣品,批量訂單15-20天交付,急單可加急處理。
- 品控追溯:從原材料入庫到成品出貨,每道工序均有檢驗記錄,確保高可靠性。
三、抗振折彎焊接的結構優化實例
以某智能倉儲項目中的19英寸1U工業交換機外殼為例:
| 問題點 | 傳統外殼 | 優化方案 |
|--------|----------|----------|
| 振動導致端口松動 | 單層折彎邊,螺栓固定 | 增加內折邊嵌套+點焊,端口開孔處翻邊加強 |
| 散熱不足 | 無風道,僅靠外殼表面散熱 | 設計對流孔及散熱齒,折彎成型的導風槽 |
| 焊接變形 | 局部燒穿,平面度差 | 采用激光焊+分段退焊,配合銅襯墊散熱 |
該方案經振動測試(10-55Hz,位移1.5mm,三軸各2小時),外殼無裂紋、無螺絲松脫,內部元件運行正常。
四、如何選擇高可靠抗振鈑金外殼源頭工廠
- 設備能力:考察是否配備大功率激光切割機、數控折彎機、激光焊機及自動化焊接機器人。
- 工藝經驗:了解其是否具備工業交換機、服務器等精密鈑金制造案例。
- 檢測手段:應擁有三次元測量儀、振動試驗臺、鹽霧試驗箱等,驗證抗振與防腐性能。
- 認證與標準:ISO9001、IATF16949等體系認證是基礎,產品可滿足RoHS、REACH要求。
- 響應速度:從報價、打樣到批量交付的時間,以及技術支持能力。
五、未來趨勢:智能化與定制化并進
隨著智能倉儲向柔性化、高密度方向發展,工業交換機鈑金外殼將呈現:
- 模塊化設計:便于快速更換端口面板,適配不同交換機型號。
- 輕量化與高強度:采用高強鋼或鋁合金,結合拓撲優化,減重同時提升抗振性。
- 智能化制造:MES系統賦能訂單追蹤,折彎機器人+視覺檢測確保品質一致性。
- 散熱一體化:嵌入熱管或均溫板,借助鈑金結構實現被動散熱升級。
##
智能倉儲的可靠運行,離不開每一處硬件細節的堅實支撐。選擇一家專業的工業交換機鈑金外殼來圖定制源頭工廠,從折彎焊接的工藝源頭把控抗振與可靠性,方能保障智能倉儲網絡永不“掉線”。當您手握圖紙尋求定制時,不妨深入工廠車間,用實際工藝能力回答“是否符合高可靠標準”。
如若轉載,請注明出處:http://www.baisibudejie.cn/product/55.html
更新時間:2026-10-22 12:16:35